通风管道加工工艺对比:螺旋风管与矩形风管的适用场景分析
在暖通工程现场,经常能看到这样的场景:同一个项目里,地下室机房用螺旋风管,楼上办公区却全部换成矩形风管。外行看着纳闷,施工方却习以为常。这背后其实是一套很实在的选型逻辑——不是哪种管型更好,而是哪种更匹配当下的空间条件、风量需求和造价预算。
通风管道作为暖通设备系统里的"血管",其加工工艺直接决定了系统的漏风率、运行能耗和后期维护成本。今天就从加工工艺的角度,把螺旋风管和矩形风管这两大主流管型掰开来讲清楚。
两种管型的加工原理差异
螺旋风管采用带钢卷板经过咬口机连续咬合,形成螺旋状接缝。这种工艺的特点是一次成型、无需多道法兰连接,管段长度可以做到6米甚至更长。咬口处通过机械压紧,密封性天然优于矩形风管的角部连接。
矩形风管则是将板材经过剪板、折弯、咬口或焊接后,四角用角钢或共板法兰固定。加工工序多,角部接缝是漏风的高发区域。根据GB50243-2016《通风与空调工程施工质量验收规范》,矩形风管在1500Pa工作压力下,单位面积漏风量允许值明显高于同口径螺旋风管。
螺旋风管:圆形截面带来的流体优势
从流体力学角度看,圆形截面的湿周最小,沿程阻力比同截面积的矩形管低约20%-30%。这意味着在输送同样风量时,螺旋风管的风机能耗更低。对于长时间连续运行的新风系统或排风系统,这个差距累积到全年电费上相当可观。
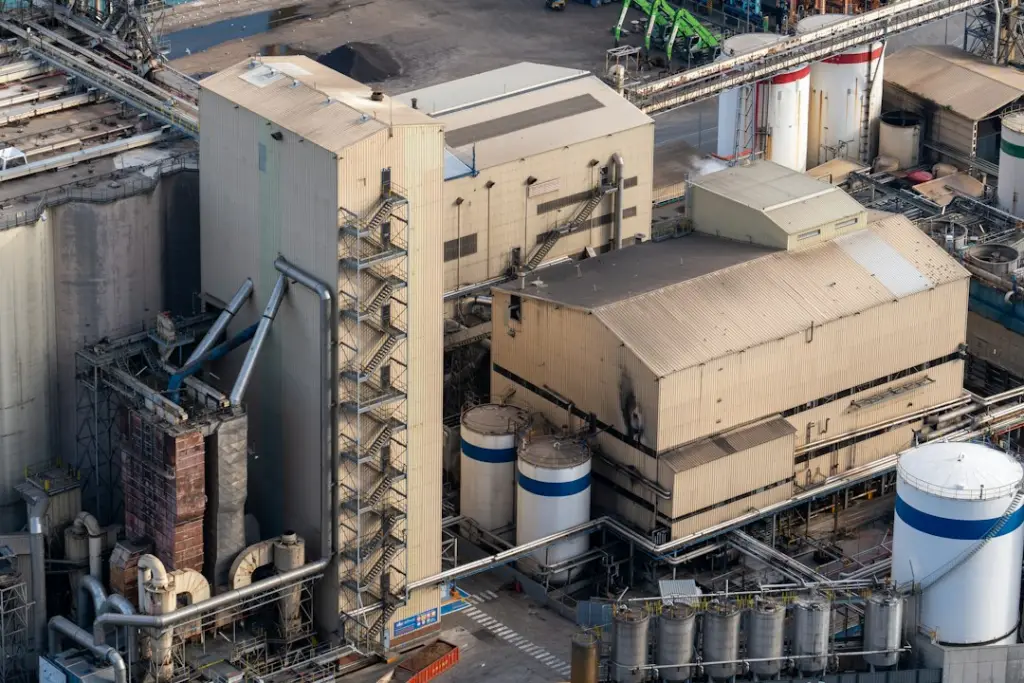
螺旋风管还有一个容易被忽略的优势——结构强度高。圆形截面在承受内外压差时,应力分布均匀,不易变形。因此在大风量、高压头的场合,比如厨房排油烟、工业除尘,螺旋风管几乎是首选。此外,螺旋管的管材利用率高,边角废料少,在板材成本上也有优势。
不过螺旋风管也有短板:分支连接需要专用的鞍形接头,现场改动的灵活性不如矩形管。而且圆形管道占用的层高空间较大,在吊顶内布置时往往不如矩形管"贴顶"。
矩形风管:空间适配性更强
矩形风管最大的竞争力在于截面形状可灵活调整。在吊顶高度受限的楼层,可以把矩形管做成扁宽形,比如2000×200mm,既保证风量又压缩层高占用。这种"量体裁衣"的能力,是螺旋风管做不到的。
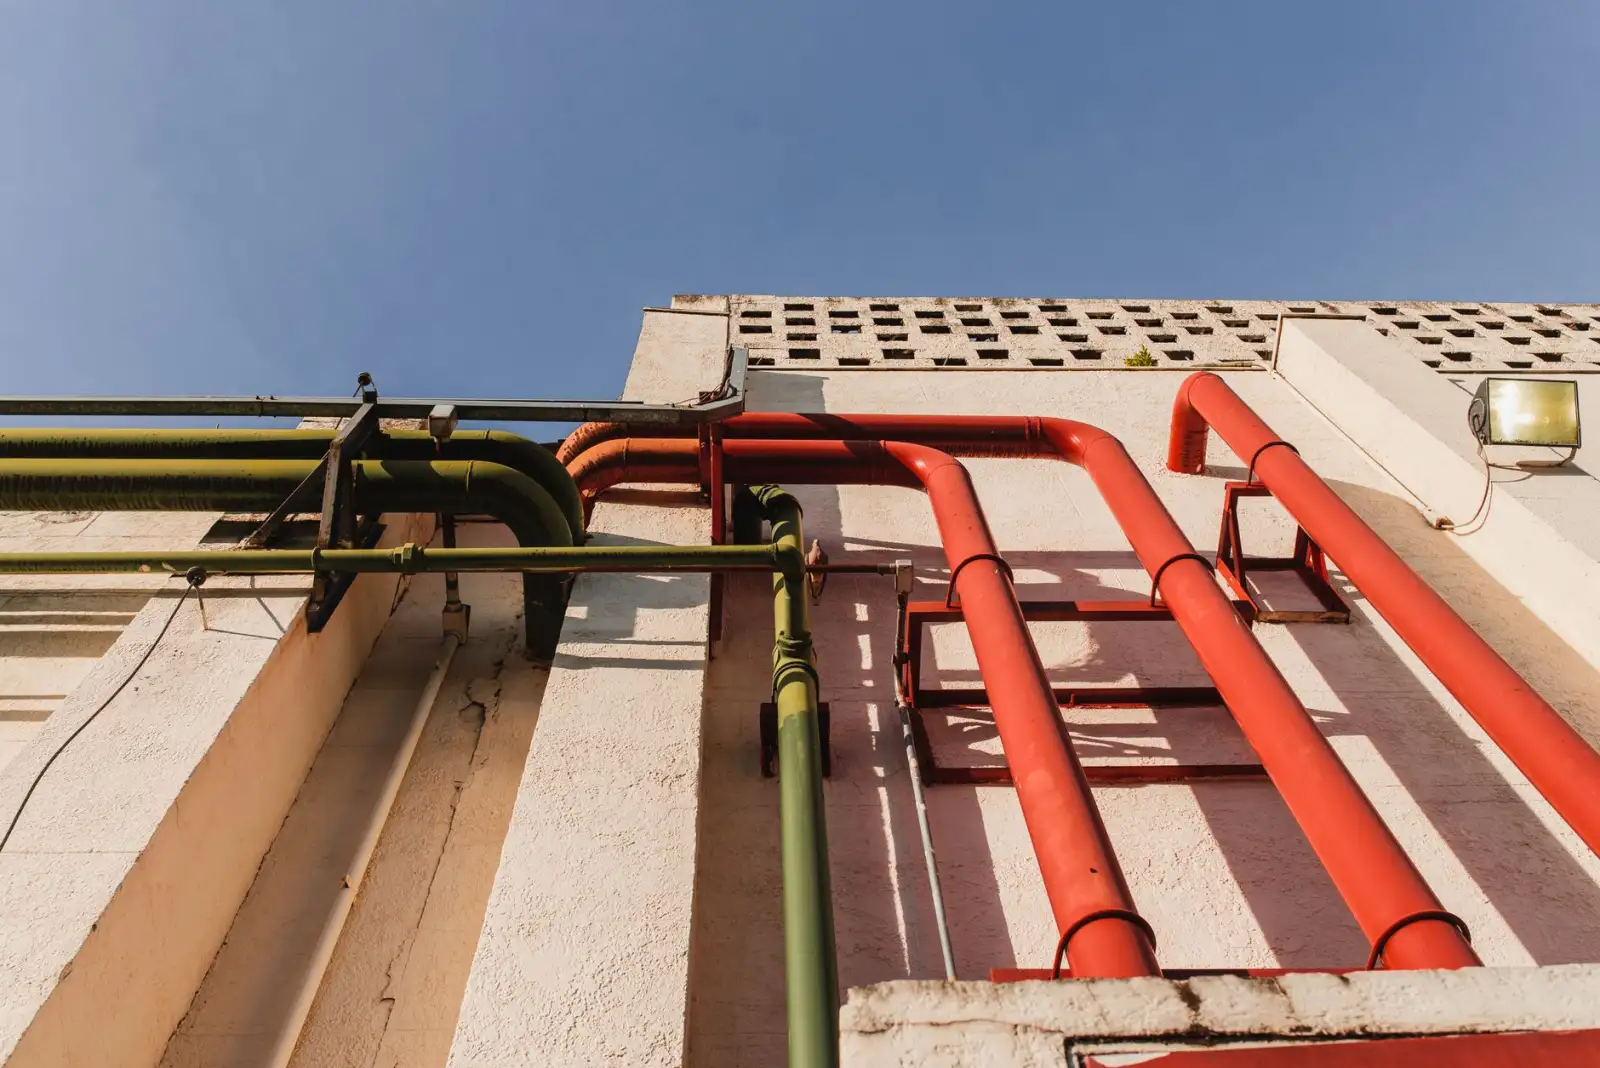
另外,矩形风管的支管连接、风口布置更加方便。在办公楼、酒店客房这类需要大量分支送风的场景中,矩形管配合共板法兰,现场安装效率很高。暖气片区域的回风系统、管材密集的机房,也通常优先考虑矩形风管。
代价是:矩形风管的加工工序多,角部密封依赖密封胶和法兰垫料,长期运行后容易出现漏风。如果施工质量把控不严,漏风率可能达到螺旋风管的3-5倍。
选型建议:按场景匹配
- 优先选螺旋风管:大空间高空送风、厨房排油烟、工业除尘、长距离无分支输送
- 优先选矩形风管:吊顶空间受限、分支多且密集、需要配合暖气片及管材综合布置的机房
- 混合使用:主干管用螺旋管降低阻力,末端分支用矩形管方便接管,这在大型商业综合体中越来越常见
河北冀铭暖通设备有限公司在通风管道加工方面同时具备螺旋管和矩形管的生产能力,可根据项目图纸和现场条件提供管型选型建议。无论选择哪种管型,咬口质量、法兰密封和板材厚度才是决定系统长期表现的关键——管型只是起点,工艺才是底线。