通风管道加工工艺对暖通系统运行效果的影响分析
在暖通工程中,很多同行把注意力放在暖通设备的选型和暖气片的布置上,却忽略了连接整个系统的"血管"——通风管道。实际上,管道加工工艺的精度,往往决定了系统最终能否达到设计工况。笔者在河北冀铭暖通设备有限公司从事加工与技术支持多年,见过不少因管道制作粗糙导致系统能耗飙升的案例。
咬口与法兰:两个容易被低估的工艺节点
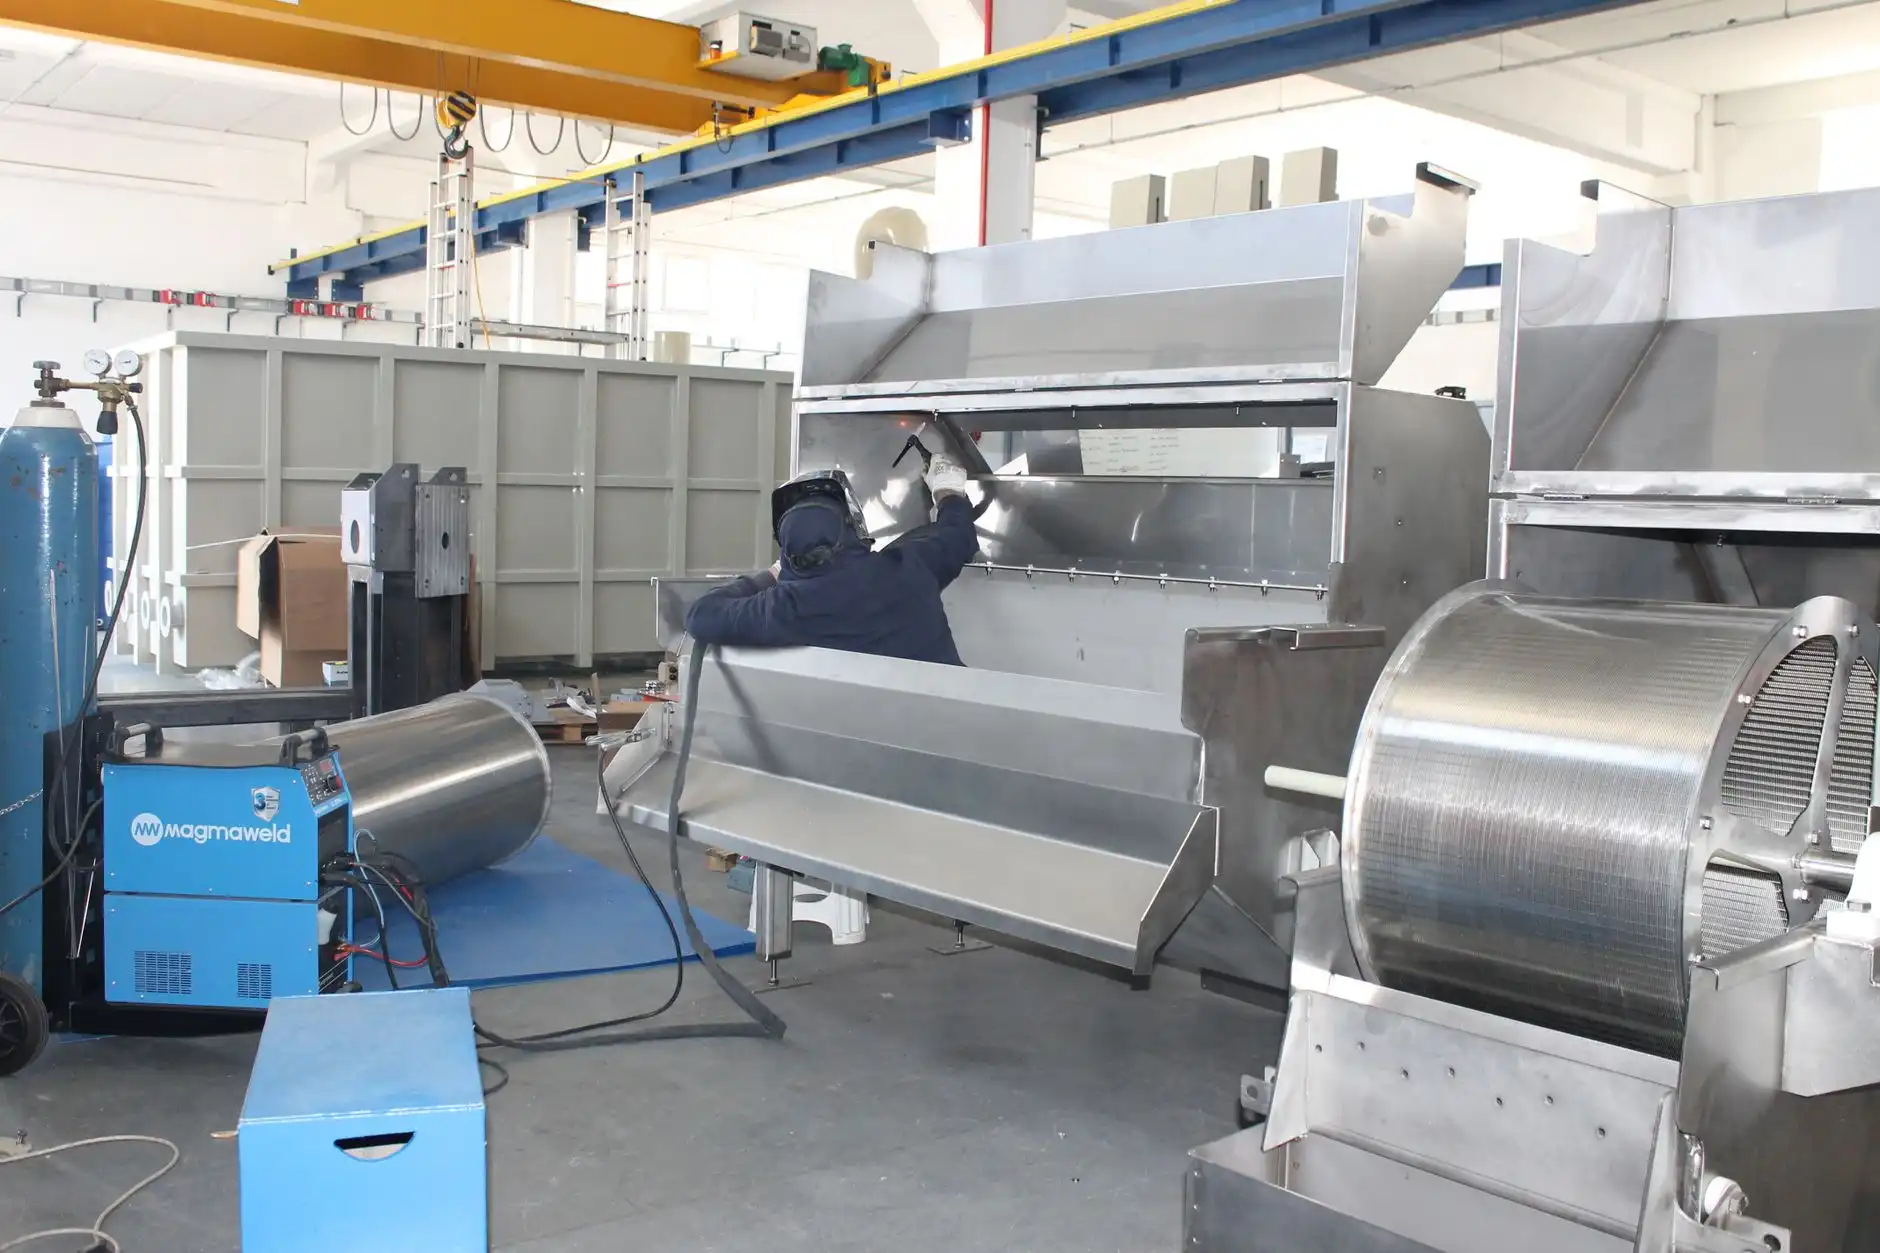
通风管道的加工流程看似简单——下料、咬口、折方、合缝、法兰连接,但每个环节的误差都会在系统中被放大。以咬口为例,单咬口与联合角咬口的密封性能差异可达15%以上。当管道内静压超过500Pa时,咬口不严会导致漏风率急剧上升,风机不得不用更高转速来补偿,能耗随之增加。
法兰加工同样关键。角钢法兰的平整度如果超出2mm/m,安装后管道错位会造成局部涡流,不仅增加阻力,还会在管壁产生振动噪声。我们曾对某商业综合体项目的管道进行检测,发现法兰不平整的管段,其沿程阻力比设计值高出约22%。
实操中如何控制加工质量
结合我们车间的经验,以下几点值得关注:
- 下料精度:数控等离子切割机的公差应控制在±0.5mm以内,手工下料很难稳定达到这个水平
- 咬口宽度:板厚1.0mm以下选7-8mm,1.0-1.5mm选9-10mm,过窄咬合不牢,过宽浪费材料且易变形
- 法兰螺栓间距:不应大于150mm,中低压系统可放宽至200mm,但高压系统必须严格执行
- 管材选用:镀锌钢板是最常用的管材,锌层厚度建议不低于120g/m²,潮湿环境应选275g/m²以上
这些参数看似琐碎,但累积起来对系统的影响非常直观。以下是我们跟踪的两个项目的对比数据:
数据对比:精细加工 vs 常规加工
某办公楼项目A采用数控下料+联合角咬口,漏风率实测为3.2%;同区域项目B采用手工下料+单咬口,漏风率高达11.8%。反映在运行数据上,A项目空调机组风机轴功率为18.5kW,B项目同规格机组达到23.7kW,年耗电量差距超过4万度。对于使用暖气片供暖的冬季工况,管道漏风同样会导致热量在输送途中大量散失,室内温度达不到设定值。
值得注意的是,管道加工并非越"结实"越好。过度加厚板材或加密法兰,会增加管道自重,对支吊架和建筑结构提出更高要求,反而推高综合成本。合理的做法是根据系统工作压力分级选型,低压系统(≤500Pa)用薄板配合标准法兰即可,高压系统(>1500Pa)才需要加厚板材和加密加固。
暖通设备、暖气片、管材、通风管道构成一个完整的输送与换热链条,任何一个环节的工艺短板都会拖累整体能效。把管道加工从"辅助工序"提升到"系统性能决定因素"来对待,是当前行业精细化发展的务实方向。